製番管理の始め方。オーダー番号で複数工程の進捗を追う手順
客先から電話が鳴って、「先週お願いしたシャフトの件、いまどのあたりですか?」。 「確認して折り返します」と受話器を置いて、旋盤の前、マシニングの前、検査台、外注に出した伝票の束……と、工場の中を一周する。 やっと見つけたら、同じ品番の別の注文の箱だった。そんな日、ありませんか。
これは、誰かの管理が雑だからではありません。 仕事が何工程にもまたがり、同じ品番が何度も流れる町工場では、「どの注文のモノか」を見分ける手がかりが現場に残っていないと、毎回、人の記憶をたどるしかなくなるからです。 足りないのは注意力ではなく、仕事ごとの背番号と、その背番号が工程を通った跡です。
結論:製番管理は、①仕事(注文)ごとに番号を1つ決める(例:2610-015) ②その番号を、指示書・現品票・外注伝票・日報のすべてに同じ形で書く ③工程を通過したら、現品票と一覧表に日付を残す、の3つで始められます。システムは要りません。番号の付け方のルールを1行で決めて、紙とモノに同じ番号を書くところからで十分です。
進める順番は、こうです。
- 製番の付け方を1行のルールにする
- 製番を書く紙を決める(指示書・現品票・外注伝票・日報)
- 現品票に、工程ごとの「通過」欄をつくる
- 製番を行、工程を列にした一覧表を1枚つくる
- 「あの件どこ?」は、製番で聞いて製番で答える
何が起きているか──品番だけでは「どの注文か」が分からない
製番を決めていない工場で進捗がつかみにくい理由は、だいたい次のどれかです。
品番が同じ注文が、同時にいくつも流れている リピート品なら、同じ品番の注文が、A社の10月分とB社の追加分のように重なることがよくあります。品番で探すと、どちらの箱も「当たり」に見えます。 知りたいのは「その品物」ではなく、「その注文」がどこにあるかです。だから、注文の単位で番号が要ります。
紙ごとに、呼び方がばらばら 受注のときは客先の注文番号、指示書では社内の品番、外注伝票では「◯◯社さんのめっき分」、日報では「シャフト30本」。 どれも間違いではないのに、同じ仕事が紙ごとに別の名前で呼ばれていると、紙をまたいでたどれません。
工程を通った跡が、人の頭の中にしかない 「旋盤は昨日終わったはず」「たぶん今は外注」。進み具合を知っているのは、その工程を担当した人だけ、という状態です。 その人が休みの日や、外注先から戻ってきたタイミングで、流れが見えなくなります。
外注に出たとたん、見えなくなる めっきや熱処理に出している間は、モノが工場にありません。出した日と戻る予定日が製番と一緒に残っていないと、「いつ出したっけ」から調べ直すことになります。
手順を小さく分けて、製番管理を始める
手順1:製番の付け方を1行のルールにする
製番は、受けた仕事(注文)ごとに付ける社内の通し番号です。オーダー番号、指図番号、工番などとも呼ばれます。呼び方はどれでも構いません。
少人数の工場なら、たとえばこの形で十分です。
- 「年の下2桁+月2桁」-「その月の受注の連番3桁」
- 例:2026年10月の15件目 → 2610-015
ルールを決めるときのコツは3つです。
- 受注した時点で振る(作り始めてから振ると、見積や材料手配の紙とつながりません)
- 客先の注文番号とは別に持つ(客先の番号は形がばらばらなので、社内の番号を1つ決めて、指示書に客先の番号も併記しておきます)
- 分けて流すときは枝番にする(30本のうち10本を先に出すなら 2610-015-1、残りを 2610-015-2 のように)
番号は、受注台帳やExcelの1列に、上から順に振っていくだけです。「次は何番?」が誰でも分かる場所に置いておきます。
手順2:製番を書く紙を決める
決めた番号を、仕事に関わる紙のすべてに同じ形で書きます。
| 紙 | 製番を書く場所 | ねらい |
|---|---|---|
| 作業指示書 | いちばん上 | 何の仕事かを最初に確かめる |
| 現品票(モノに付く伝票) | いちばん上・大きく | 箱を見ただけで注文が分かる |
| 外注の発注書・納品書 | 備考欄 | 戻ってきたモノがどの注文かすぐ分かる |
| 作業日報 | 作業内容の横 | どの注文にどれだけ時間がかかったか残る |
| 出荷伝票・納品書の控え | 備考欄 | 出荷済みかどうかを製番で確かめられる |
外注先には、「備考欄にこの番号を書いてもらえますか」と一言お願いしておくと、戻りの納品書でも番号がつながります。 指示書と現品票の整え方は 作業指示書と現品票の整え方。指示ミスと手戻りを減らす7項目 で詳しく扱っています。
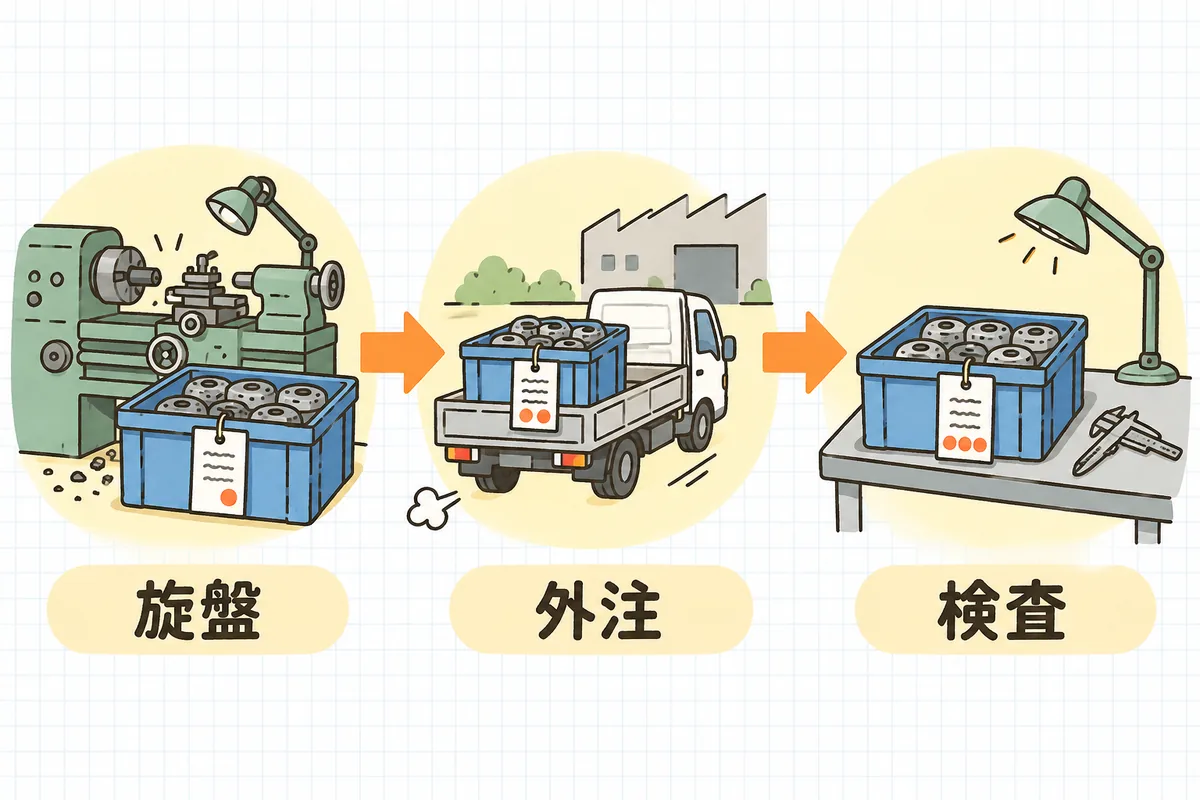
手順3:現品票に、工程ごとの「通過」欄をつくる
現品票の下半分に、その製番が通る工程の欄を並べます。
- 欄の例:切断/旋盤/マシニング/外注(めっき)/検査/出荷
- その工程が終わったら、担当者が日付と名前(またはハンコ)を入れる
- 外注は「出した日」と「戻った日」の2つを書く
これで、箱の前に立てば「どこまで済んでいて、次はどこか」がその場で分かります。 書くのは日付と名前だけです。工程が終わったときに、ペンで数秒。続けられる量にしておくのが大事です。
手順4:製番を行、工程を列にした一覧表を1枚つくる
現品票はモノと一緒に動くので、事務所からは見えません。そこで、製番を行、工程を列にした一覧表を1枚つくります。
ホワイトボードでも、Excelでも構いません。終業前に、現品票の通過欄を見ながら、その日に通った工程のマスへ日付を写します。 すでに工程進捗表を使っているなら、いちばん左の列を製番にするだけで、この一覧表になります。表の組み方は 工程進捗表をExcelで作る、続けやすい簡単なひな形 が参考になります。
手順5:「あの件どこ?」は、製番で聞いて製番で答える
最後は、使い方の約束です。
- 社内で進み具合を聞くときは、「シャフトの件」ではなく「2610-015、どこ?」と聞く
- 客先からの問い合わせは、客先の注文番号から製番を引いて、一覧表で答える
- 朝礼で進捗を確かめるときも、製番で読み上げる
番号で呼び合うのは、はじめは少し窮屈に感じるかもしれません。 でも、同じ品番の注文が重なったときに、取り違えが起きない呼び方はこれしかありません。
具体例──同じシャフトが2件重なった週
旋盤2台・マシニング1台・検査1人の工場で、同じ品番のシャフトの注文が2件、同じ週に流れていたとします。B社の30本は、10本を先に納めてほしいと頼まれたので、枝番で2つに分けて流しています。
| 製番 | 客先 | 数量 | 切断 | 旋盤 | マシニング | 外注めっき(出→戻) | 検査 | 出荷 |
|---|---|---|---|---|---|---|---|---|
| 2610-012 | A社 | 30本 | 10/6 | 10/7 | 10/8 | 10/9 → 10/15 | 10/16 | (10/17予定) |
| 2610-015-1 | B社 | 10本(先行分) | 10/8 | 10/9 | 10/10 | 10/10 → 10/15 | 10/16 | 10/16 |
| 2610-015-2 | B社 | 20本(残り) | 10/8 | 10/9 | 10/10 | 10/14 → (10/20予定) |
10/16の午後、B社から「先週お願いした分、どうなってますか?」と電話がありました。 表を見ると、先に頼まれていた10本(2610-015-1)は10/16に出荷済み。残りの20本(2610-015-2)は10/14にめっきへ出していて、戻りは10/20の予定です。
「先行の10本は16日に出荷しています。残り20本はいまめっきに出ていて、20日に戻り、検査をして21日には出せる見込みです」。 電話を切らずに、その場で答えられます。
もし製番がなく、品番だけで追っていたら、その日検査台にあったA社の30本を見て「もう検査まで来ています」と答えてしまったかもしれません。 同じ品物で、やっている作業も同じ。違うのは、どの注文のモノかを見分ける番号があったかどうかだけです。
影響──探す時間が減り、話が早くなる
製番がつながり始めると、変わることがいくつかあります。
- 探し回る時間が減る:問い合わせ1件につき10分探していたとして、1日3件なら30分、月20日で600分=10時間です。一覧表で答えられるようになれば、その多くが手元に戻ってきます。
- 取り違えが起きにくくなる:同じ品番の注文が重なっても、箱の番号で見分けられます。出荷のときに「これはA社の分だよね?」と確かめる根拠ができます。
- 外注の戻り待ちが見える:「出した日」と「戻った日」が並ぶので、戻りが遅れている製番に早めに気づけます。外注先への確認の仕方は 外注先に納期を守ってもらう、発注と督促のコツ にまとめています。
- 次の見積の材料になる:日報に製番が書いてあれば、「この注文に実際どれだけ時間がかかったか」をあとから集計できます。見積と実際の差を振り返るときの土台になります。
- 不良が出たときに範囲を絞れる:製番と使った材料がつながっていれば、さかのぼって調べる範囲が小さくなります。詳しくは 不良が出た日に範囲を絞る。ロット管理・トレーサビリティの始め方 をどうぞ。
かける手間は、受注のときに番号を1つ振ることと、工程が終わったときに日付を書く数秒です。
明日やること
明日、この順番で1つずつ試してみてください。
- 製番の付け方を1行で決めて、紙に書いて事務所に貼る(例:年月4桁-連番3桁)
- 今日以降に受けた注文から、受注台帳に製番を振っていく(過去の注文はさかのぼらなくて大丈夫です)
- 作業指示書と現品票のいちばん上に、製番を書く欄をつくる
- 現品票の下半分に、その仕事が通る工程の「通過」欄を並べる
- 外注先に、納品書の備考欄へ製番を書いてもらえるよう一言お願いする
- 終業前に、その日に通った工程を一覧表へ写す
全部の注文で一度に始めなくても大丈夫です。 まずは工程が多い注文か、同じ品番が重なりやすいリピート品の1件から。1件でも番号がつながると、「こう追えばいいのか」が現場に伝わります。
製番管理を始めるチェックリスト
- 製番の付け方が、1行のルールで決まっているか
- 製番を受注した時点で振っているか
- 「次は何番か」が、誰でも分かる場所にあるか
- 分けて流すときの枝番のルールを決めているか
- 作業指示書に、製番と客先の注文番号の両方が書かれているか
- 現品票のいちばん上に、製番が大きく書かれているか
- 現品票に、工程ごとの通過欄(日付と名前)があるか
- 外注は「出した日」と「戻った日」の両方を残しているか
- 外注の発注書・納品書に、製番が書かれているか
- 作業日報に、作業ごとの製番が書かれているか
- 製番を行、工程を列にした一覧表が1枚あるか
- 社内で進み具合を聞くとき、製番で呼び合っているか
全部がそろっていなくても大丈夫です。 「番号を振る」と「現品票のいちばん上に書く」の2つだけでも、明日の「これ、どの注文の箱だっけ」はひとつ減ります。
よければ、こちらも
- 納期遅れを防ぐ工程管理の全体は 納期遅れを防ぐ工程管理、まず見える化したい3つ から読めます。
- 一覧表をボードで回すなら 頭の中の段取りを、生産計画ホワイトボードで見える化する手順 が近い内容です。
- 朝礼での確かめ方は 朝礼で進捗の遅れを早くつかむ、5分の確認と夕方の締め をどうぞ。
- 日報から実績を集めるなら 作業日報から工数の実績を集める。次の見積の精度を上げる仕組み が参考になります。
- 用語の整理は リードタイムとは・属人化とは にまとめています。
「あの件どこ?」に、すぐ答えられなかった日があっても、それはあなたが把握できていなかったからではありません。 何件もの注文を、何工程にもまたがって、ずっと頭の中だけで追いかけてきたからです。それを今日まで回してきたこと自体、もう十分にがんばっています。
番号をひとつ決めて、紙とモノに同じ番号を書く。始めることはそれだけです。 まずは明日受ける1件に、製番を振ってみてください。その番号が出荷まで一本につながったとき、工場の流れは、あなた一人の頭の中から、みんなの目に見える場所へ移っています。